


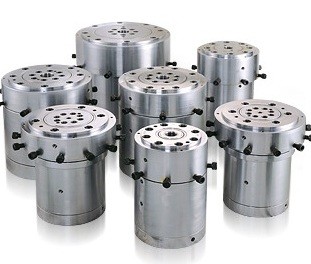
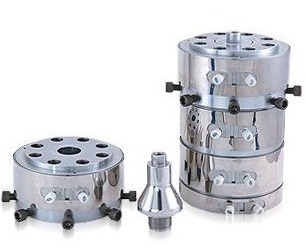
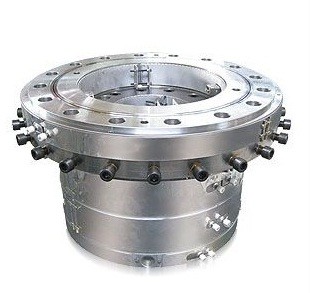
Экструзионные формующие головы

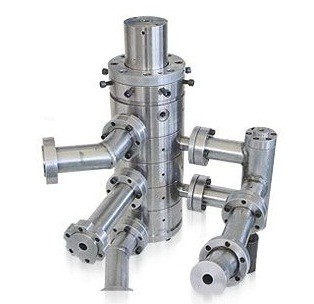
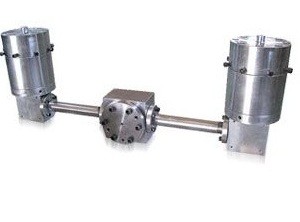
Оказываем техническую помощь по изготовлению формующих голов для экструзионных установок.
Формующие головы изготавливаются из высококачественной стали, с применением технологии хромирования и полировки высокой степени.
При оформлении заказа необходимо предоставить следующую техническую информацию:
чертеж либо эскиз (возможно в нашей базе уже есть чертеж головы вашего оборудования)
модель оборудования, год выпуска
перерабатываемый ма…
Формующие головы для экструзионных установок.
Оказываем техническую помощь по изготовлению формующих голов для экструзионных установок.
Формующие головы изготавливаются из высококачественной стали, с применением технологии хромирования и полировки высокой степени.
При оформлении заказа необходимо предоставить следующую техническую информацию:
- чертеж либо эскиз (возможно в нашей базе уже есть чертеж головы вашего оборудования)
- модель оборудования, год выпуска
- перерабатываемый материал
После изучения информации нашими специалистами будет сделано коммерческое предложение, а при желании заказчика, возможность модернизации головы.
Формующая экструзионная голова - это технологическая оснастка экструзионного оборудования, предназначенная для формирования расплава пластичных масс в готовое изделие. Экструзионная голова устанавливается после фильтрующего узла экструдера, и обеспечивает равномерную подачу расплавленного полимера по формующим каналам, для обеспечения стабильной работы , контроля колебания температур, и обеспечения равномерного потока подачи полимера. . Вместе с тем процесс необходимо тщательно контролировать и мониторить, чтобы проточный канал перешел к форме сечения плавно. Расплав, переходя из цилиндра в фильер, минует узкий участок, способствующий повышению давления в цилиндре.
Экструзионные головы для экструзии имеются следующие зоны:
1) входная зона (переход от экструдера к головке)
В этой зоне происходит изменение конфигурации поперечного сечения подводящих каналов - круглая (в случае одночервячных экструдеров)форма и форма восьмёрки (для двухчервячных экструдеров) преобразуется в большинстве случаев в прямоугольный или овальный каналы непосредственно на входе в головку;
2) переходная зона.
В этой зоне распределения расплава, в которой прямоугольная или овальная формы поперечного сеченя потока расплава трансформируются в форму поперечного сечения соответствующего полуфабриката непосредственно на входе в оформляющий канал;
3) оформляющая (формующая) зона.
В этой из полимера формуется изделие или полуфабрикат требуемого профиля.
Проектирование и расчёт эктрузионных головок производят в следующей последовательности:
- определение размеров оформляющих зазоров; при этом необходимо учитывать степень вытяжки и разбухания экструзионного материала;
- расчленение каналов сложной геометрии на участки простой геометрии поперечного сечения и определение соответствующих элементарных расходов через эти участки;
- определение скоростей сдвига γ для данной температуры переработки и эффективной вязкости по кривым течения;
- расчёт коэффициентов сопротивления Ki для каждого из элементарых участков сечеия оформляющих каналов; при этом используется известное соотношение между объёмной производительностью и перепадом давления для данной геометрии оформляющих каналов. Коэффициент Ki зависит от геометрических размеров и формы каналов;
- расчёт перепада давления;
- сравнение перепада давления отдельных участков. В случае большого различия в перепадах давления задают новые размеры сечений участков и расчёт повторяют;
- оценка повышения температуры Δθ вследствие диссипативного тепловыделения при сдвиговом течении в адиабатическом приближении:
Δθ=ηэγ2t/cρ
Обслуживание экструзионной головы:
Если головку требуется очистить полностью, необходимо ослабить затяжку основных болтов, но не вывинчивать их полностью, пока головка еще присоединена к экструдеру. Следует ослабить затяжку только тех болтов, которые позволяют полностью открыть доступ к каналу экструзионной головки.
Разборку головок следует производить только в нагретом состоянии. Работать необходимо быстро, чтобы избежать преждевременного охлаждения или подвулка - низации расплава. Резиновые смеси имеют низкую адгезию к металлу и их можно легко удалить со стенок канала. Термопласты можно удалять с поверхности канала либо путем подачи струи сжатого воздуха в места контакта между материалом и горячей головкой, либо вручную с помощью мягкого скребка. Остатки смолы можно снять бронзовой или медной проволочной щеткой, но никогда не следует применять для очистки головки стальных предметов. Иногда полезными оказываются растворители и бытовые моющие средства, однако их влияние необходимо предварительно проверить на любом неответственном участке головки.
Если головка не разбирается в течение длительного времени, рекомендуется проверить и при необходимости заменить отдельные болты и нанести на них смазку .
Болты следует затягивать после того, как головка жестко присоединена к цилиндру экструдера и нагрета до рабочей температуры. При затягивании болтов необходимо использовать динамометрический гаечный ключ и следить за тем, чтобы момент затяжки соответствовал значениям, рекомендованным разработчиком головки. Помимо этого, обслуживающий персонал должен проверить качество контакта между нагревателями, термопарами и корпусом головки. Кроме того, термопары должны быть откалиброваны.
В работе рекомендуется полностью разбирать головку для ее очистки и проверки каждые 6 месяцев. Все детали головки (винты, болты, патронные нагреватели, электрические разъемы и пр.), получившие повреждения, должны быть заменены. Однако периодичность такого профилактического обслуживания зависит от свойств перерабатываемого материала.
Наличие на складе:
|
Голова экструзионная ПНД. Диаметр 60мм. Нагреватели в комплекте -3 шт. Производство Китай. |
Цена: 75000 рублей В наличии 1шт.
|
|
Голова экструзионная ПНД. Диаметр 80мм. Нагреватели в комплекте -3 шт. Производство Китай. |
Цена: 75000 рублей В наличии 1шт |
Оплата производится банковским переводом на основании выставленного счёта.
Вы можете получить счёт любым удобным способом:
- По электронной почте. Отправьте нам письмо на e‑mail с реквизитами Вашей организации, а также перечнем и количеством необходимых товаров. Счёт будет направлен Вам в ответном письме.
- Через личный кабинет на сайте. Оформите заказ в личном кабинете и приложите реквизиты организации. Счёт поступит на e‑mail, указанный при оформлении заказа.
- В мессенджере MAX. Напишите нам по номеру +7 (901) 519‑99‑45, прикрепив реквизиты организации и данные по заказу (наименование и количество товара). Счёт отправим в чат либо на e‑mail — как вам будет удобнее.
Отгрузка осуществляется после поступления денежных средств на расчётный счёт нашей компании.
Мы предлагаем несколько удобных вариантов доставки:
- Транспортные компании: «Деловые Линии», «ПЭК», «КИТ» и «СДЭК».
- Самовывоз — вы можете забрать товар самостоятельно.
Для уточнения деталей (сроков, стоимости доставки, адреса склада и т. д.) обратитесь к нашему менеджеру.